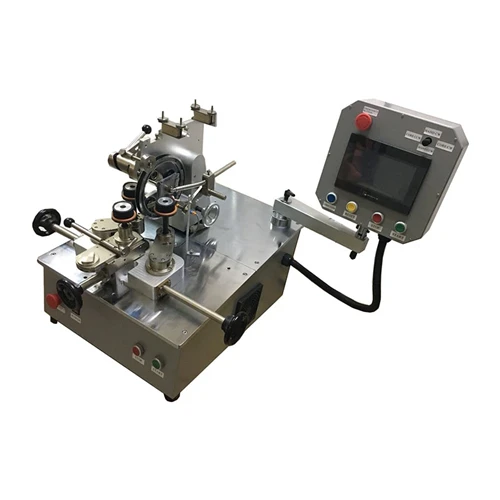
Automatizované testovanie pomerov a fázových chýb rieši najväčšie prekážkyvýroba prúdových transformátorov: overenie, či každá jednotlivá jednotka spĺňa svoje hodnotenietrieda presnosti prúdového transformátorabez spomalenia produkcie na plazenie.
Manuálne testovanie na skúšobnej stolici kontroluje jedno CT naraz, je náchylné na variácie meraní zavedené operátorom{0} a nedokáže držať krok s-vysokoobjemovými toroidnými CT čiarami - automatizované testovacie systémy riešia všetky tri naraz meraním pomeru chodu a fázy v sekundách na jednotku, pričom výsledky sa automaticky zaznamenávajú, aby bola zaistená úplná sledovateľnosť.
Nižšie vysvetlíme, čo pomer a fázová chyba skutočne merajú, matematiku za klasifikáciou presnosti a ako automatizované testovanie mení priepustnosť a konzistenciu natoroidná výrobná linka CT.

I. Čo sú pomerová chyba a fázová chyba a prečo na nich záleží?
Pomerová chyba a fázová chyba sú dve základné merania, ktoré určujú, či prúdový transformátor skutočne funguje v rámci svojej menovitej triedy presnosti v skutočných prevádzkových podmienkach.
a. akú pomerovú chybu meria
Pomerová chyba je odchýlka medzi skutočným transformačným pomerom CT a jeho nominálnym menovitým pomerom, vyjadrená ako percento - v podstate, ako presne sekundárny prúd predstavuje zmenšenú-verziu primárneho prúdu.
b. akú fázovú chybu meria
Fázová chyba (alebo fázový posun) je uhlový rozdiel medzi primárnym a sekundárnym fázorom prúdu, ktorý sa zvyčajne meria v oblúkových minútach - aj CT s takmer{1}dokonalým pomerom môže spôsobiť chybu merania vo výpočtoch výkonu, ak sa tento fázový uhol príliš odchýli od nuly.
II. Ako sa vypočíta pomerová chyba?
Chyba pomeru je definovaná štandardným vzorcom používaným vo výrobe a testovaní CT na celom svete.
Vzorec chyby pomeru:
εr (%)=((Kn × Is − Ip) / Ip) × 100
kde:
εr= chyba pomeru (%)
Kn= hodnotený transformačný pomer
Je= skutočne nameraný sekundárny prúd
IP= skutočný primárny prúd
Spracovaný príklad:CT s menovitým pomerom 1 000:5 (Kn=200) sa testuje pri primárnom prúde 1 000 A, ktorý vytvára skutočný sekundárny prúd 4,97 A:
εr = ((200 × 4.97 − 1000) / 1000) × 100 = ((994 − 1000) / 1000) × 100 = −0.6%
a. čo tento výsledok znamená
Chyba pomeru −0,6 % spadá do tolerancie pre CT triedy 0,5 (zvyčajne ±0,5 % pri menovitom prúde), ale nesplnila by prísnejšiu požiadavku triedy 0,2 -, čo je presne dôvod, prečo je potrebné každú jednotku merať, nielen -kontrolovať na mieste.
b. prečo sa tolerancie triedy presnosti tak líšia podľa aplikácie
| Aplikácia | Typická trieda presnosti | Tolerancia pomerovej chyby (pri menovitom prúde) |
|---|---|---|
| Meranie výnosov | 0,2 alebo 0,2 S | ±0.2% |
| Obchodné meranie | 0.5 | ±0.5% |
| Priemyselné meranie | 1.0 | ±1.0% |
| Ochranné relé | 5P / 10P | ±5–10 % (so špecifickými limitmi zloženej chyby) |

III. Ako sa automatizované testovanie zlepšuje v porovnaní s manuálnym testovaním na skúšobnej stolici?
manuálCT vyšetreniezávisí od toho, či operátor manuálne pripojí testovacie káble, nastaví prúdové zdroje a načíta meracie prístroje -. Proces, ktorý je pomalý a prináša variabilitu medzi operátormi a dokonca aj medzi testovacími reláciami toho istého operátora.
a. rozdiely v rýchlosti a priepustnosti
| Testovacia metóda | Typický čas na jednotku | Závislosť operátora | Záznam údajov |
|---|---|---|---|
| Manuálne testovanie na lavici | 3–8 minút | Vysoká | Manuálne nahrávanie |
| Polo{0}}automatická testovacia stanica | 1–2 minúty | Mierne | Čiastočne automatizované |
| Plne automatizovaný CT testovací systém | 10-30 sekúnd | Nízka | Plne automatické, sledovateľné |
a. prečo automatizované systémy znižujú variabilitu merania
Pretože automatizovaný systém aplikuje rovnaký testovací prúd, časovanie a metódu merania na každú jednotku, výsledky nepodliehajú malým nezrovnalostiam v umiestnení elektród alebo interpretácii čítania, ktoré sa líšia medzi manuálnymi operátormi.
b. prečo je to dôležité pre-veľkoobjemové toroidné línie CT
Na výrobných linkách, ktoré produkujú stovky alebo tisíce toroidných CT za smenu, dokonca aj dvoj{0}}minútový{1}}ručný test na jednotku{2}}vytvorí prekážku testovania, ktorú automatizované systémy takmer úplne odstránia, takže testovacia priepustnosť bude zodpovedať priepustnosti vinutia namiesto toho, aby za ním zaostávala.
IV. Akú úlohu zohráva kvalita vinutia vo výsledkoch testu?
Pomerová a fázová chyba nepochádzajú z testovacej stanice -, sú priamym výsledkom toho, ako konzistentne bolo sekundárne vinutie vytvorené na toroidnom jadre.
a. ako sa nekonzistentnosť vinutia prejavuje ako chyba pomeru
Nerovnomerný počet otáčok, nekonzistentné napätie vinutia alebo kolísanie rozstupu otáčok-na{1}}na toroidnom jadre priamo posúva efektívny transformačný pomer, čo znamená, že testovaním sa chyby vinutia skôr zachytia, než spôsobia.
b. prečo dôsledné automatické navíjanie znižuje{1}}odmietavosť testovacej fázy
CT rana s presnosťouautomatický toroidný navíjací strojs presným, opakovateľným počítaním otáčok začína oveľa bližšie k nominálnemu pomeru ešte pred začiatkom testovania, čím sa znižuje počet jednotiek, ktoré zlyhajú pri automatizovanom testovaní pomeru a fázy a potrebujú prepracovanie alebo zošrotovanie.
V. Ako podporuje automatické testovanie kalibráciu a sledovateľnosť CT?
Okrem testovania vyhovelo/nevyhovovalo, automatizované systémy generujú dátovú stopu, ktorá je čoraz viac potrebnákalibrácia prúdového transformátorazáznamy a dokumentáciu o kvalite zákazníka.
a. automatické generovanie správy o teste
Chybu pomeru, fázovú chybu a testovacie podmienky každej jednotky možno automaticky zaprotokolovať oproti sériovému číslu, čím sa vytvárajú kalibračné certifikáty bez ručného zadávania údajov alebo chýb prepisu.
b. prečo je to dôležité pre meranie a{1}}ochranu CT
Zákazníci z oblasti energetiky a priemyslu, ktorí kupujú CT{0}}triedy CT, čoraz častejšie vyžadujú úplnú spätnú sledovateľnosť až k záznamom jednotlivých testov -, čo je požiadavka, ktorá je jednoduchá vďaka automatizovanému zapisovaniu do denníka, no údržba je-náročná na manuálne papierové-testovanie.

VI. Čo by mal výrobca toroidného CT uprednostniť ako prvé?
Vzhľadom na priamu súvislosť medzi konzistenciou navíjania a presnosťou testovacej{0}}fázy, najvyšším-zlepšením pákového efektu pre väčšinu výrobcov nie je samotná testovacia stanica -, ale sprísnenie variability vo fáze navíjania.
Konzistentné sekundárne vinutie na precíznej platforme toroidného vinutia znižuje pomer a fázovú chybu šírenú vo výrobnej dávke ešte pred začiatkom testovania, čo znamená menej zlyhaných jednotiek, menej prerábok a testovania, ktoré funguje skôr ako posledný overovací krok než ako filter zachytávajúci chyby vinutia, ktorým sa dá predísť.
KIOXIAvytvára toroidné navíjacie stroje s presnosťou{0}}počítania otáčok a konzistentnosťou napätiavýroba prúdových transformátorovčiary závisia od udržania chyby pomeru tesne od prvej navinutej jednotky ďalej.
Pre výrobcov, ktorí chcú znížiť počet odmietnutí v testovacej{0}}fáze pri zdroji, v spolupráci so skúsenýmivýrobca stroja na navíjanie cievokpresnosť a opakovateľnosť na zákrutách je často najpriamejšou cestou k vyššiemu-výťažku prvého prechodu.
Ak hľadáte kúpu spoľahlivého navíjacieho stroja alebo máte akékoľvek súvisiace otázky, neváhajte kontaktovať našich odborníkov; ponúkame bezplatné konzultačné služby.
Mohlo by vás zaujímať:
Technológia vinutia vzduchovej cievky: Ako zabrániť deformácii cievok bez cievky
Ako si vybrať správny stroj na navíjanie cievok pre toroidný vs. Paličkované transformátory
Ako vyrobiť stroj na navíjanie cievok?
CNC vs programovateľné navíjanie cievky: Sprievodca pre kupujúceho